


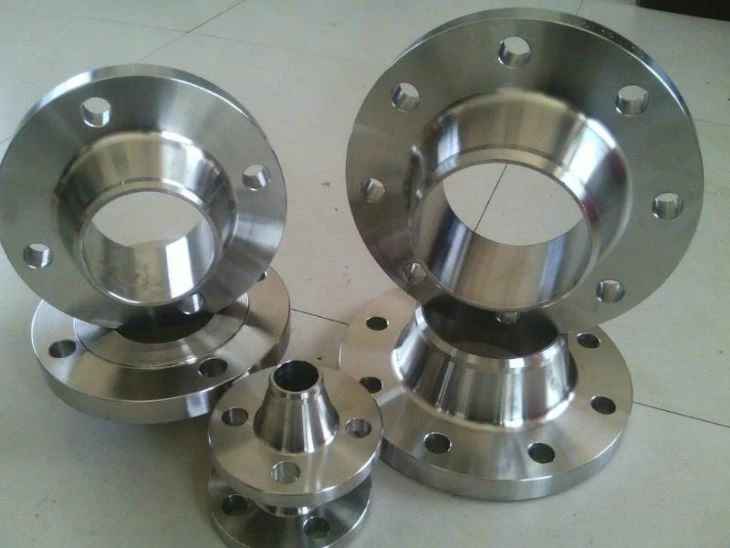


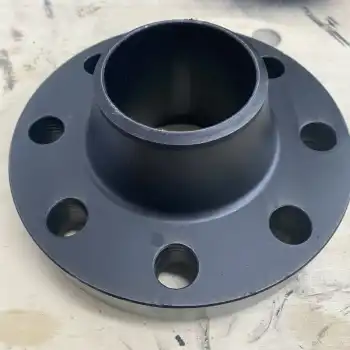
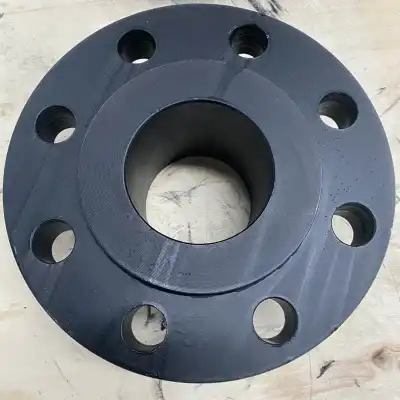
Brida ciega A105N WN SO
Tipo: SO, SW, BL, WN, LJ, espectáculo, orificio, etc.
Tamaño: 1/2"-48", DN10-DN4000
Clase: 75#-2500#, PN6-PN100
Estándar: ASME, DIN, EN, JIS, BS
Zhengzhou Huitong Pipeline Equipment Co., Ltd. es uno de los principales fabricantes y proveedores de bridas ciegas A105N WN SO en China. Le damos una calurosa bienvenida a comprar nuestra brida ciega A105N WN SO. Nuestra fábrica también acepta pedidos personalizados. Sea libre de disfrutar de nuestro precio competitivo y excelente servicio.
Brida ASTM A105N: especificaciones, dimensiones, pesos y precios WN, SO y ciegos
Las bridas A105N WN, SO y ciegas son bridas de acero al carbono forjado que se utilizan principalmente en tuberías de petróleo y gas, petroquímicas, refinerías y energía. Un rango de presupuesto típico para 2026 es de aproximadamente $1,8 a $5,0/kg, mientras que el precio real de la pieza depende en gran medida del tamaño, la clase de presión, el tipo de brida y el mecanizado.
Normalmente se selecciona WN para servicios cíclicos y de presión exigentes, SO para conexiones de tuberías más simples y económicas, y bridas ciegas para cerrar extremos de tuberías o boquillas de equipos.
Precio / costo de la brida A105N 2026
| Producto | Tamaño típico | Clase de presión | Costo indicativo para 2026 |
| Brida A105N SO | 1"–4" | Clase 150 | $8–$35/pieza |
| Brida A105N SO | 6"–12" | Clase 150 | $30–$180/pieza |
| Brida A105N WN | 1"–4" | Clase 300 | $15–$65/pieza |
| Brida A105N WN | 6"–12" | Clase 300 | $60–$350/pieza |
| Brida A105N WN | 4"–8" | Clase 600 | $60–$300/pieza |
| Brida ciega A105N | 2"–6" | Clase 300 | $20–$120/pieza |
| Brida ciega A105N | 8"–16" | Clase 600 | $150–$750/pieza |
| A105N WN / Persiana | 6"–12" | Clase 900+ | $150–$1,000+/pieza |
El precio real de la pieza depende en gran medida del tamaño, la clase de presión, el tipo de brida y el mecanizado.
ASME SA 105 n Propiedades del material de la brida:
La brida ASTM A105N es una especificación de bridas. Las bridas Weldneck A105 son de acero al carbono forjado y están diseñadas para servicios de alta temperatura. HT PIPE es un fabricante y proveedor líder debrida de acero al carbonotipos.
Las bridas de acero al carbono ASTM A105N están hechas de acero al carbono o materiales de acero dulce. Contiene carbono, manganeso, fósforo, azufre y hierro en su composición. HT PIPE es uno de los principales fabricantes de bridas de acero al carbono A105/A105N de estos diferentes tipos de bridas de acero al carbono. Existen diferentes tipos de bridas, como bridas ciegas, bridas deslizantes y bridas wn.
Las bridas con clasificaciones de presión comúnmente utilizadas son 150, 300, 400, 600, 900, 1500 y 2500.

¿Qué es una brida ciega A105N WN SO?
ASTM A105Nes un material de acero al carbono forjado normalizado comúnmente utilizado para componentes de tuberías que contienen presión.
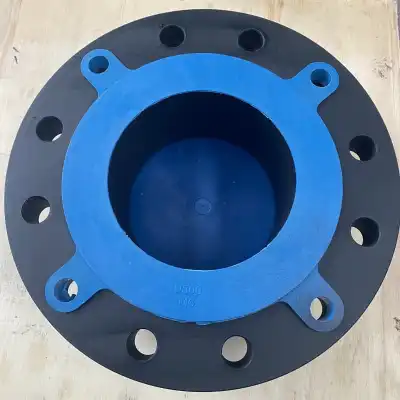
WN - Cuello para soldar
Una brida WN se suelda directamente a la tubería mediante una conexión soldada a tope. Su largo cubo cónico proporciona una transición gradual entre la pared de la tubería y la brida.
Esto hace que WN sea particularmente útil para:
- Sistemas de alta presión
- Tuberías de alta temperatura
- Ciclismo térmico
- Vibración
- Sistemas con cargas de tubería significativas.

SO - Sin cordones
Una brida SO se desliza sobre la tubería y normalmente está soldada en ángulo.
Sus principales ventajas son:
- Menor costo de fabricación
- Alineación sencilla
- Instalación más fácil
- Buena disponibilidad
A menudo se utiliza en servicios de tuberías menos severos donde no son necesarios los beneficios estructurales adicionales de una brida con cuello soldado.
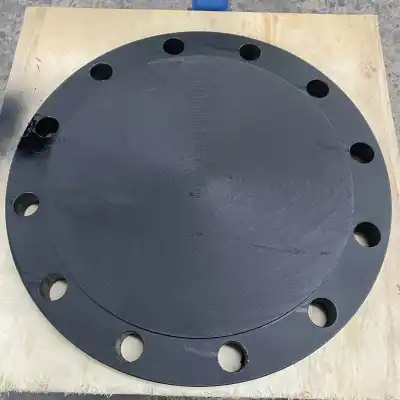
Brida ciega
Una brida ciega no tiene orificio central.
Se utiliza para:
- cerrar una tubería
- Aislar equipo
- Poner en blanco una boquilla
- Prepara una conexión futura
- Permitir aislamiento de mantenimiento
Para servicio a presión, el espesor de la brida ciega y la clasificación de presión-temperatura se deben verificar con la norma aplicable.
WN no es simplemente una brida SO más cara
La diferencia es estructural.
Para una brida WN, el tubo está soldado a tope al cubo cónico. Esto produce una transición más suave para la carga mecánica.
Las bridas SO son más fáciles de instalar y, a menudo, más económicas.
Servicio cíclico crítico → WN
Servicio económico general → SO
Esta es una distinción de ingeniería mucho más útil que simplemente comparar precios de compra.
¿Qué es el material ASTM A105N/SA105N?
ASTM A105N esun grado de forja de acero al carbono apagado (UNS K03504, ASME P-No. 1 Grupo 2) suministrado normalizado. Una brida A105N comparte los límites químicos de ASTM A105; lo que cambia es la estructura del grano y la dureza.
- "N" significa normalizado.ASTM A105 §5.1 exige el tratamiento térmico para bridas por encima de la Clase 300, bridas de diseño especial por encima de la clasificación Clase 300 Grupo 1.1 o con condiciones de diseño desconocidas, y piezas que no son bridas por encima de NPS 4 por encima de la Clase 300.
- §5.1 requiere tratamiento térmico, no normalización."N" es la elección del comprador del menú permitido, según ASTM A961/A961M.
- La mecánica coincide con A105:485 MPa (70 ksi) de tracción, 250 MPa (36 ksi) de rendimiento, 30 %/22 % de alargamiento, 197 HBW máx.
- ASME B16.5 Grupo 1.1, con A350 LF2, A216 WCB y A515 Gr. 70.
- Rango de servicio −29 grados a 425 grados; clasificaciones tabuladas a 538 grados.
- Cambie en ambos extremos:A350 LF2 por debajo de -29 grados; A182 F11 o F22 por encima de 425 grados.
Qué significa realmente "A105N" y cuándo es obligatoria la normalización
§5.1 exige el tratamiento térmico, no la normalización. El menú permitido es recocido, normalizado, normalizado más revenido o templado más revenido. Escriba "A105N" en la orden de compra y obtendrá material normalizado; escriba "A105" y la fábrica elige la ruta, que para una brida Clase 150 normalmente no es nada en absoluto.
¿Qué hace la normalización?
Normalizing heats the forging to roughly 890–955 ℃ (1,650–1,750 ℃F), holds it for about one hour per 25 mm of section thickness, then cools it in still air. That air cool separates it from annealing, which cools inside the furnace. The result is refined grain and better through-thickness consistency. ASTM A105 does not prescribe the normalizing temperature; ASTM A961/A961M governs the practice, which is why the furnace chart matters more than the word "normalized" on a certificate.

Tratamiento térmico de bridas ASTM A105
El tratamiento térmico no es una necesidad obligatoria para los componentes de tuberías con bridas ANSI A105. En cualquier caso, existen algunas exenciones: bridas ASME B16.5 Clase 400, Clase 900, Clase 1500, Clase 2500; Bridas de diseño extraordinario donde la presión en planta a la temperatura de diseño supere las valoraciones de presión-temperatura de la Lección 300; Nervios de diseño extraordinario donde se desconoce la presión o temperatura de diseño; Accesorios forjados o piezas de válvulas de más de 4" y curso 300.
ASTM A105N frente a ASTM A105
ASTM A105N y ASTM A105 comparten límites químicos idénticos y mínimos mecánicos idénticos; la normalización cambia la estructura del grano, la dureza y la curva UCS-66, nada más.
a105N Composición química y propiedades mecánicas
ASTM A105 limita el carbono al 0,35 %, el azufre al 0,040 % y la suma Cu+Ni+Cr+Mo+V al 1,00 %.
Límites químicos ASTM A105/A105M (análisis de calor)
|
Elemento |
Límite (% en peso máx. a menos que se muestre) |
Nota |
|
Carbono (C) |
0.35 max |
- |
|
Manganeso (Mn) |
0.60–1.05 |
Rango, no un máximo |
|
Fósforo (P) |
0.035 max |
- |
|
Azufre (S) |
0.040 max |
0,040, no 0,035 |
|
Silicio (Si) |
0.10–0.35 |
Rango |
|
Cobre (Cu) |
0.40 max |
- |
|
Níquel (Ni) |
0.40 max |
- |
|
Cromo (Cr) |
0.30 max |
- |
|
Molibdeno (Mo) |
0.12 max |
- |
|
Vanadio (V) |
0.08 max |
- |
|
Cu + Ni + Cr + Mo + V |
1.00 max |
regla de la suma |
|
Cr + Mo |
0.32 max |
regla de la suma |
El comercio de Mn/C en ASTM A105:cada 0,01 % C por debajo del 0,35 máximo permitido+0.06 % millónpor encima del techo de 1,05, hasta un techo duro de1,65 % manganeso. Algunos proveedores fijan como límite el 1,35 %. La cifra correcta es 1,65 %.
La corrección de azufre:permisos a1050,040 % S máximo, no 0,035 %. Un gran volumen de tablas de química de bridas publicadas muestra un 0,035 % de azufre, aparentemente por simetría con el fósforo, pero tienen límites diferentes en esta especificación. Si su lista de verificación de inspección entrante detecta un contenido de azufre del 0,035 %, está rechazando material compatible. La designación UNS esK03504; ASME Sección IX asignaP-No. 1, Grupo 2.
ASTM A105 requiere una tensión mínima de 485 MPa, un rendimiento mínimo de 250 MPa y una dureza máxima de 197 HBW.
Requisitos mecánicos ASTM A105
|
Propiedad |
Mínimo/máximo |
Base |
|
Resistencia a la tracción |
485 MPa (70 ksi) mín. |
Todas las forjas |
|
Fuerza de producción |
250 MPa (36 ksi) mín. |
0,2 % de compensación o 0,5 % de extensión bajo carga |
|
Alargamiento en tira de muestra de 50 mm (2 pulg.) |
30 % mínimo |
Paredes Mayor o igual a 7,9 mm (5/16 pulg.) |
|
Alargamiento en muestra redonda de 50 mm (2 pulg.) |
22% mín. |
Redondo estándar de 12,5 mm, longitud de calibre 4D |
|
Reducción de área |
30 % mínimo |
Ejemplares redondos |
|
Dureza |
197 HBW máx. |
Brinell, ASTM E10 |
El alargamiento ASTM A105 es dos números, no uno: 30 % (tira) o 22 % (redondo). Citar sólo la cifra del 22 % subestima los requisitos para las secciones pesadas que implica la mayoría de los trabajos con bridas. Por debajo de una pared de 7,9 mm, el mínimo de prueba de tira disminuye en 1,50 puntos porcentuales por 0,8 mm (1/32 pulg.), calculado como E=1.89T + 15 en unidades SI.
A105 Límites de temperatura y presión: Lectura correcta de ASME B16.5 Grupo 1.1
ASME B16.5 Grupo 1.1 clasifica una brida Clase 150 A105 a 19,6 bar a temperatura ambiente, cayendo a 1,4 bar a 538 grados.
Clasificaciones de presión-temperatura ASME B16.5 Grupo 1.1 (A105, A350 LF2, A216 WCB, A515 Gr. 70)
|
grado |
grado F |
barra CL150 |
CL150 psi |
barra CL300 |
CL300 psi |
barra CL600 |
CL600 psi |
|
−29 a 38 |
−20 a 100 |
19.6 |
285 |
51.1 |
740 |
102.1 |
1,480 |
|
100 |
212 |
17.7 |
257 |
46.6 |
676 |
93.2 |
1,352 |
|
150 |
302 |
15.8 |
230 |
45.1 |
654 |
90.2 |
1,308 |
|
200 |
392 |
13.8 |
200 |
43.8 |
635 |
87.6 |
1,270 |
|
250 |
482 |
12.1 |
175 |
41.9 |
608 |
83.9 |
1,217 |
|
300 |
572 |
10.2 |
148 |
39.8 |
577 |
79.6 |
1,154 |
|
350 |
662 |
8.4 |
122 |
37.6 |
545 |
75.1 |
1,089 |
|
400 |
752 |
6.5 |
94 |
34.7 |
503 |
69.4 |
1,006 |
|
425 |
797 |
5.5 |
80 |
28.8 |
418 |
57.5 |
834 |
|
450 |
842 |
4.6 |
67 |
23.0 |
334 |
46.0 |
667 |
|
500 |
932 |
2.8 |
41 |
11.8 |
171 |
23.5 |
341 |
|
538 |
1,000 |
1.4 |
20 |
5.9 |
86 |
11.8 |
171 |
La clase no es presión.Una brida Clase 150 A105N soporta 19,6 bar (285 psi) a temperatura ambiente, 10,2 bar (148 psi) a 300 grados, una48 %caída y 1,4 bar (20 psi) a 538 grados. Las clasificaciones se aplican a la brida, no a los pernos ni a la junta, y una junta bridada es tan buena como la más débil de las tres.
Baja temperatura y alerta Mn:C
−29 grados (-20 grados F)es la temperatura mínima estándar del metal de diseño para A105 sin pruebas de impacto, sujeta a los límites de espesor y relación de tensión de la cifra del código aplicable. ASME B31.3 exime el material P-No. 1 hasta12,7 mm (½ pulg.)pared a un MDMT no inferior a -29 grados (-20 grados F) desde la prueba de impacto. Por debajo de ese límite de espesor, o por debajo del límite de temperatura: agregue pruebas de impacto suplementarias (A105 S1/S2), o pase aASTM A350 LF2, donde la prueba Charpy es obligatoria, normalmente a -46 grados.
A105N frente a A350 LF2 frente a A694 F65 frente a A182 F11
|
Calificación |
Conductor |
Ventana de temperatura |
cuando moverse |
|
ASTM A105/A105N |
Caso base |
−29 grados a 425 grados |
Valor predeterminado para tuberías de servicios y procesos de acero al carbono |
|
ASTM A350 LF2 |
Dureza a baja temperatura |
−46 grados y más |
Por debajo de -29 grados, o donde Charpy sea obligatorio |
|
ASTM A694 F65 |
Alto rendimiento, alta presión |
Ambiente a moderado |
Transmisión de alta presión y paredes pesadas donde se necesita un rendimiento de 448 MPa |
|
ASTM A182 F11/F22 |
Resistencia a la fluencia y a la grafitización. |
Por encima de 425 grados |
Servicio prolongado por encima de 425 grados |
Dimensiones y pesos de bridas ASME B16.5 A105 (Clase 150 y Clase 300)
Primero el Convenio, porque es el que genera más argumentos sobre la recepción de mercancías:tf es el espesor mínimo tabulado B16.5 INCLUYENDO la cara elevada, que es de 2 mm para Clase 150 y Clase 300 y de 7 mm para Clase 400 y superiores. Una brida de cara plana puede medir el tf tabulado o el tf más la altura de la cara; ambos cumplen. Los pesos son aproximados para una brida A105N con cara elevada y diámetro interior estándar, ±5–10 % entre fabricantes.
asME b16.5 Clase 150 - dimensiones, pernos y peso aproximado
|
NPS |
DN (mm) |
DE (mm) |
tf (mm) |
Círculo de pernos (mm) |
Pernos |
Agujero (mm) |
|
Peso neto (kg) |
Ciego (kg) |
|
1/2 |
15 |
88.9 |
11.2 |
60.3 |
4 |
15.7 |
0.4 |
0.5 |
0.4 |
|
3/4 |
20 |
98.6 |
12.7 |
69.9 |
4 |
15.7 |
0.6 |
0.7 |
0.6 |
|
1 |
25 |
108.0 |
14.2 |
79.4 |
4 |
15.7 |
0.8 |
1.0 |
0.9 |
|
1-1/4 |
32 |
117.3 |
15.7 |
88.9 |
4 |
15.7 |
1.0 |
1.3 |
1.2 |
|
1-1/2 |
40 |
127.0 |
17.5 |
98.4 |
4 |
15.7 |
1.3 |
1.7 |
1.5 |
|
2 |
50 |
152.4 |
19.1 |
120.7 |
4 |
19.1 |
2.1 |
2.6 |
2.4 |
|
2-1/2 |
65 |
177.8 |
22.4 |
139.7 |
4 |
19.1 |
3.3 |
4.1 |
3.9 |
|
3 |
80 |
190.5 |
23.9 |
152.4 |
4 |
19.1 |
3.9 |
4.9 |
4.9 |
|
3-1/2 |
90 |
215.9 |
23.9 |
177.8 |
8 |
19.1 |
4.8 |
6.1 |
6.2 |
|
4 |
100 |
228.6 |
23.9 |
190.5 |
8 |
19.1 |
5.3 |
6.8 |
7.0 |
|
5 |
125 |
254.0 |
23.9 |
215.9 |
8 |
22.4 |
6.1 |
8.6 |
8.6 |
|
6 |
150 |
279.4 |
25.4 |
241.3 |
8 |
22.4 |
7.5 |
10.6 |
11.3 |
|
8 |
200 |
342.9 |
28.4 |
298.5 |
8 |
22.4 |
12.1 |
17.6 |
19.6 |
|
10 |
250 |
406.4 |
30.2 |
362.0 |
12 |
25.4 |
16.5 |
24.0 |
28.6 |
|
12 |
300 |
482.6 |
31.8 |
431.8 |
12 |
25.4 |
26.2 |
36.5 |
43.2 |
|
14 |
350 |
533.4 |
35.1 |
476.3 |
12 |
28.4 |
34.6 |
48.4 |
58.1 |
|
16 |
400 |
596.9 |
36.6 |
539.8 |
16 |
28.4 |
44.8 |
60.6 |
76.1 |
|
18 |
450 |
635.0 |
39.6 |
577.9 |
16 |
31.8 |
48.9 |
68.3 |
93.7 |
|
20 |
500 |
698.5 |
42.9 |
635.0 |
20 |
31.8 |
61.9 |
84.5 |
122.0 |
|
24 |
600 |
812.8 |
47.8 |
749.3 |
20 |
35.1 |
86.9 |
115.0 |
185.0 |
ANSI b16.5 Clase 300 - dimensiones, atornillado y peso aproximado
|
NPS |
DN (mm) |
DE (mm) |
tf (mm) |
Círculo de pernos (mm) |
Pernos |
Agujero (mm) |
ASI QUE (kg) |
Peso neto (kg) |
Ciego (kg) |
|
1/2 |
15 |
95.3 |
14.2 |
66.7 |
4 |
15.7 |
0.6 |
0.8 |
0.6 |
|
3/4 |
20 |
117.3 |
15.7 |
82.6 |
4 |
19.1 |
1.1 |
1.3 |
1.1 |
|
1 |
25 |
124.0 |
17.5 |
88.9 |
4 |
19.1 |
1.4 |
1.5 |
1.4 |
|
1-1/4 |
32 |
133.4 |
19.1 |
98.4 |
4 |
19.1 |
1.7 |
2.0 |
1.8 |
|
1-1/2 |
40 |
155.5 |
20.6 |
114.3 |
4 |
22.4 |
2.5 |
2.9 |
2.7 |
|
2 |
50 |
165.1 |
22.4 |
127.0 |
8 |
19.1 |
2.9 |
3.4 |
3.2 |
|
2-1/2 |
65 |
190.5 |
25.4 |
149.2 |
8 |
22.4 |
4.3 |
5.2 |
4.9 |
|
3 |
80 |
215.9 |
28.4 |
168.3 |
8 |
22.4 |
5.9 |
6.9 |
6.8 |
|
3-1/2 |
90 |
228.6 |
30.2 |
184.2 |
8 |
22.4 |
7.3 |
8.7 |
8.7 |
|
4 |
100 |
254.0 |
31.8 |
200.0 |
8 |
22.4 |
9.6 |
11.2 |
11.5 |
|
5 |
125 |
279.4 |
35.1 |
234.9 |
8 |
22.4 |
12.3 |
15.1 |
15.6 |
|
6 |
150 |
317.5 |
36.6 |
269.9 |
12 |
22.4 |
15.6 |
19.1 |
20.9 |
|
8 |
200 |
381.0 |
41.1 |
330.2 |
12 |
25.4 |
24.2 |
29.9 |
34.3 |
|
10 |
250 |
444.5 |
47.6 |
387.4 |
16 |
28.4 |
34.1 |
42.7 |
53.3 |
|
12 |
300 |
520.7 |
50.8 |
450.9 |
16 |
31.8 |
49.8 |
61.8 |
78.8 |
|
14 |
350 |
584.2 |
53.8 |
514.4 |
20 |
31.8 |
69.9 |
85.8 |
105.0 |
|
16 |
400 |
647.7 |
57.2 |
571.5 |
20 |
35.1 |
88.1 |
106.0 |
137.0 |
|
18 |
450 |
711.2 |
60.5 |
628.7 |
24 |
35.1 |
109.0 |
131.0 |
175.0 |
|
20 |
500 |
774.7 |
63.5 |
685.8 |
24 |
35.1 |
134.0 |
158.0 |
221.0 |
|
24 |
600 |
914.4 |
70.0 |
812.8 |
24 |
41.1 |
201.0 |
230.0 |
339.0 |
Precios de bridas 105N por pieza en tres bandas de tarifas
Todas las figurasindicativo, octubre de 2026. USD por pieza, origen de exportación FOB, franco flete y aranceles.
|
NPS |
Clase |
Tipo |
Peso (kg) |
Precio @ $2.0/kg (USD) |
Precio @ $3.0/kg (USD) |
Precio @ $4.5/kg (USD) |
|
2 |
150 |
Sin cordones |
2.1 |
4.2 |
6.3 |
9.5 |
|
2 |
150 |
cuello de soldadura |
2.6 |
5.2 |
7.8 |
11.7 |
|
2 |
150 |
Ciego |
2.4 |
4.8 |
7.2 |
10.8 |
|
4 |
150 |
Sin cordones |
5.3 |
10.6 |
15.9 |
23.9 |
|
4 |
150 |
cuello de soldadura |
6.8 |
13.6 |
20.4 |
30.6 |
|
4 |
150 |
Ciego |
7.0 |
14.0 |
21.0 |
31.5 |
|
6 |
150 |
Sin cordones |
7.5 |
15.0 |
22.5 |
33.8 |
|
6 |
150 |
cuello de soldadura |
10.6 |
21.2 |
31.8 |
47.7 |
|
6 |
150 |
Ciego |
11.3 |
22.6 |
33.9 |
50.9 |
|
8 |
150 |
Sin cordones |
12.1 |
24.2 |
36.3 |
54.5 |
|
8 |
150 |
cuello de soldadura |
17.6 |
35.2 |
52.8 |
79.2 |
|
8 |
150 |
Ciego |
19.6 |
39.2 |
58.8 |
88.2 |
|
12 |
150 |
Sin cordones |
26.2 |
52.4 |
78.6 |
117.9 |
|
12 |
150 |
cuello de soldadura |
36.5 |
73.0 |
109.5 |
164.3 |
|
12 |
150 |
Ciego |
43.2 |
86.4 |
129.6 |
194.4 |
|
24 |
150 |
Sin cordones |
86.9 |
173.8 |
260.7 |
391.1 |
|
24 |
150 |
cuello de soldadura |
115.0 |
230.0 |
345.0 |
517.5 |
|
24 |
150 |
Ciego |
185.0 |
370.0 |
555.0 |
832.5 |
|
2 |
300 |
Sin cordones |
2.9 |
5.8 |
8.7 |
13.1 |
|
2 |
300 |
cuello de soldadura |
3.4 |
6.8 |
10.2 |
15.3 |
|
2 |
300 |
Ciego |
3.2 |
6.4 |
9.6 |
14.4 |
|
4 |
300 |
Sin cordones |
9.6 |
19.2 |
28.8 |
43.2 |
|
4 |
300 |
cuello de soldadura |
11.2 |
22.4 |
33.6 |
50.4 |
|
4 |
300 |
Ciego |
11.5 |
23.0 |
34.5 |
51.8 |
|
6 |
300 |
Sin cordones |
15.6 |
31.2 |
46.8 |
70.2 |
|
6 |
300 |
cuello de soldadura |
19.1 |
38.2 |
57.3 |
86.0 |
|
6 |
300 |
Ciego |
20.9 |
41.8 |
62.7 |
94.1 |
|
8 |
300 |
Sin cordones |
24.2 |
48.4 |
72.6 |
108.9 |
|
8 |
300 |
cuello de soldadura |
29.9 |
59.8 |
89.7 |
134.6 |
|
8 |
300 |
Ciego |
34.3 |
68.6 |
102.9 |
154.4 |
|
12 |
300 |
Sin cordones |
49.8 |
99.6 |
149.4 |
224.1 |
|
12 |
300 |
cuello de soldadura |
61.8 |
123.6 |
185.4 |
278.1 |
|
12 |
300 |
Ciego |
78.8 |
157.6 |
236.4 |
354.6 |
|
24 |
300 |
Sin cordones |
201.0 |
402.0 |
603.0 |
904.5 |
|
24 |
300 |
cuello de soldadura |
230.0 |
460.0 |
690.0 |
1,035.0 |
|
24 |
300 |
Ciego |
339.0 |
678.0 |
1,017.0 |
1,525.5 |
Lista de verificación de aceptación del MTC para la certificación EN 10204
1. Coincidencia de identidad. El número de serie, el grado incluyendo el sufijo N, el tamaño, la clase y el revestimiento deben coincidir con el estampado y el PO.
2. Confirme 3.1 vs 3.2 antes de leer cualquier número. Un certificado 3.1 en una línea de servicios críticos es una falla de adquisición, no un problema de documentación.
3. Verifique la química y la mecánica con las especificaciones solicitadas Y con la edición declarada en el certificado. El azufre al 0,038 % cumple con un certificado de edición actual. La dureza de 195 HBW cumple con un certificado de edición actual y no cumple con uno anterior.
4. Verifique el tratamiento térmico y los END, y solicite la tabla de tiempo y temperatura del horno. La palabra "normalizado" no es evidencia. Si no se puede producir el gráfico, la normalización se subcontrató y la falta de documentación no se puede cerrar después del envío.
5. Busque señales de alerta: números de calor que no coinciden, "valores típicos" a los que pertenecen los resultados de las pruebas, sellos faltantes, archivos PDF editados, manganeso en la parte inferior de su rango con carbono en la parte superior, resistencia a la tracción exactamente en un mínimo.
Observación de campo: una fábrica devuelve un paquete 3.1 completo, todos los valores dentro del rango. El inspector pide el plano del horno. Tarda cuatro días y llega escaneado con el membrete de una empresa diferente. El tratamiento térmico fue real; la cadena de documentación no, y esa es la parte que no pasa la auditoría.
Preguntas frecuentes
¿A105N es el mismo material que A105?
Sí.ASTM A105N y ASTM A105 tienen la misma especificación con límites químicos idénticos, mínimos de rendimiento idénticos de 485 MPa (70 ksi) y de rendimiento de 250 MPa (36 ksi), y la misma dureza máxima de 197 HBW. La N describe la condición del suministro, no una calificación separada.
¿Qué significa N y cuándo es obligatoria la normalización?
N significa normalizado. ASTM A105 §5.1 hace que el tratamiento térmico sea obligatorio para bridas por encima de Clase 300, bridas de diseño especial por encima de la clasificación Clase 300 Grupo 1.1 o con condiciones de diseño desconocidas, y piezas sin bridas por encima de NPS 4 por encima de Clase 300.
¿Es el A105N más fuerte que el A105?
No. Ambos tienen los mismos mínimos: 485 MPa (70 ksi) de tracción y 250 MPa (36 ksi) de rendimiento. Las afirmaciones de un rendimiento mínimo de 40 ksi (275 MPa) para A105N son marketing del proveedor, no especificaciones.
¿Cuál es la dureza máxima - 187 o 197 HBW?
197 HBW en la edición actual; las ediciones anteriores especificaban 187 HBW. Lea la dureza con la edición que declara el certificado. La aceptación sólo por dureza requiere 137-197 HBW inclusive.
¿Cuál es la temperatura máxima para A105 y por qué las fuentes dicen 425 grados, 800 grados F y 1000 grados F?
La tabla de clasificación del Grupo 1.1 llega a 538 grados (1000 grados F). La cifra de 425 grados (800 grados F) es una precaución de servicio, porque la exposición prolongada puede convertir la fase de carburo en grafito. Por encima de 850 grados F sólo se puede utilizar acero calmado; por encima de 425 grados a largo plazo, pase a A182 F11 o F22.
¿Se puede utilizar A105 por debajo de -29 grados?
No sin calificación. Por debajo del límite de exención estándar de -29 grados, agregue pruebas de impacto suplementarias (A105 S1/S2) o pase al A350 LF2, donde las pruebas Charpy son obligatorias, generalmente a -46 grados.
¿"Clase 150" significa 150 psi?
No. La Clase 150 A105 tiene una clasificación de 19,6 bar (285 psi) a temperatura ambiente, 10,2 bar (148 psi) a 300 grados y 1,4 bar (20 psi) a 538 grados. La clase es una designación, no una presión.
Cuello soldado, deslizante o ciego: ¿cuál debo especificar?
Una brida con cuello soldado A105 se adapta al servicio cíclico y a alta presión y temperatura, porque el cubo cónico mueve la tensión hacia la tubería y la soldadura a tope se puede radiografiar completamente. Una brida deslizable A105 se adapta a servicios públicos de baja presión donde la alineación importa más que la vida útil. Una brida ciega A105 se adapta a los espacios en blanco de aislamiento e hidroprueba, dimensionados según la presión de prueba en lugar de la presión de operación.
¿Cuándo debo pasar de la A105 a la A350 LF2 o a la A182 F11/F22?
Pase a LF2 por debajo de −29 grados, o donde Charpy sea obligatorio en la especificación base. Pase a F11 (1,25Cr-0,5Mo) o F22 (2,25Cr-1Mo) por encima de 425 grados para un servicio a largo plazo.
¿Es necesario que el A105 cumpla con NACE MR0175 y qué límite de dureza se aplica?
El techo de 197 HBW del A105 se encuentra dentro del límite de acero al carbono NACE MR0175/ISO 15156 de 22 HRC (≈ 237 HBW). Muchas especificaciones de proyectos imponen 187 HBW o 200 HBW, así que siga las especificaciones del proyecto y escriba el límite en la orden de compra.
¿Se puede soldar el A105 a una tubería de acero inoxidable?
Sí, con relleno ER309L o E309LMo, o untando primero con mantequilla la cara de acero al carbono con una o dos capas. Utilice un carrete de transición donde el diferencial de expansión térmica sea significativo y nunca suelde abrazaderas de acero al carbono directamente a una tubería de acero inoxidable.
¿Se pueden galvanizar en caliente las bridas A105?
Sí, según ASTM A153. La fragilización por hidrógeno necesita alta resistencia, hidrógeno atrapado y tensión de tracción sostenida juntos, y el A105 a aproximadamente 485 MPa UTS está muy por debajo de eso. Blast en lugar de decapar agresivamente, vuelva a roscar los orificios roscados después y mantenga el recubrimiento por debajo de 65 µm en las piezas sensibles a la fatiga.
¿Cómo detecto material sustituido o no normalizado?
Rechace las bridas sin marcar y haga coincidir el número de calor del estampado con el certificado. Exigir el cuadro de tiempo-temperatura del horno: si no se puede producir, se subcontrató la normalización y se rompe la cadena de custodia. Luego busque manganeso en la parte inferior de su rango con carbono en la parte superior, la firma Mn:C detrás de las fracturas frágiles a temperatura ambiente reportadas desde 2016.
Etiqueta: Brida ciega A105N WN SO, China, fabricantes, fábrica, precio, personalizado


Envíeconsulta
